

研磨废水怎么处理?先别急着上沉淀池。磨料颗粒很细,外面又裹着切削液、磨削液带来的乳化油,油没破,颗粒就一直飘着,加多少混凝剂都沉不干净。顺序应该是先破乳除油、再混凝絮凝、后固液分离。选型第一步也不是挑设备,是先把标准定下来:机械加工、五金、石材陶瓷看 GB 8978-1996,电子、半导体、线路板看 GB 39731-2020,钢铁企业的研磨工序按 GB 13456-2012。具体上哪几段,还得看水质检测、小试结果和现场的处理目标。
一、研磨废水难在哪:SS 高,颗粒细,还裹着一层油
研磨废水的来源挺杂。金属件和五金件的研磨抛光、石材和陶瓷的切割研磨、电子和半导体晶片的研磨、线路板的研磨,排的都是这类水。共同点就三条:悬浮物高、颗粒细、带油。
典型水质大概是这样:SS 500–3000 mg/L,高的能到 2000 mg/L 以上;COD 300–1500 mg/L;pH 波动大,常见偏酸,在 3–6,也有中性到弱碱的;切削液带进来的乳化油 15–200 mg/L。
难的地方有三处。
1、SS 高,颗粒却细。碳化硅(SiC)密度约 3.2 g/cm³、刚玉(Al₂O₃)约 3.9 g/cm³、金刚石约 3.5 g/cm³。可颗粒被油膜一裹,润湿性就变了,自然沉降时上清液还是灰的,细颗粒半天沉不下去。
2、油膜必须先破。乳化油把磨料颗粒和金属碎屑包在一起,成了稳定的乳化体系。这时候直接投混凝剂,药全消耗在油水界面上,混凝等于白做,严重时污泥整层往上浮。
3、重金属跟着磨料和工件走。氧化铝磨料,铬、镍偏高;金刚石磨料,锌突出;线路板研磨以铜为主。其中铬、镍、铅、镉是第一类污染物,考核位置跟常规指标不一样。
二、先别急着选设备,先看你该执行哪个标准
研磨废水没有专属的国家标准。同样一股水,行业不同,执行的标准完全不同。所以第一步不是看设备报价,是先把标准定下来,它直接决定工艺要上多深。
1、通用机械。机械加工、五金、石材、陶瓷这类没有行业专属标准,执行 GB 8978-1996《污水综合排放标准》表 4。一级(直排):pH 6–9、COD ≤100、BOD₅ ≤20、SS ≤70、石油类 ≤5、氨氮 ≤15、磷酸盐(以 P 计)≤0.5、LAS ≤5.0 mg/L。三级(纳管):COD ≤500、BOD₅ ≤300、SS ≤400、石油类 ≤20、LAS ≤20 mg/L,氨氮一栏是「—」,三级不考核。
2、电子工业。电子、半导体、线路板等执行 GB 39731-2020《电子工业水污染物排放标准》表 1。直接排放:pH 6–9、SS 70、石油类 5、COD 100、TOC 30、氨氮 25、总氮 35、总磷 1.0、LAS 5.0、总氰化物 0.5、硫化物 1.0、氟化物 10、总铜 0.5、总锌 1.5、总铅 0.2、总镉 0.05、总铬 1.0、六价铬 0.2、总砷 0.5、总镍 0.5、总银 0.3 mg/L。间接排放:SS 400、COD 500、石油类 20、氨氮 45、总氮 70、总磷 8.0、LAS 20、氟化物 20 mg/L。
3、钢铁行业。钢铁企业的研磨工序执行 GB 13456-2012,先把标准号对上。
4、地方标准。广东的项目还要看 DB44/26-2001《水污染物排放限值》第二时段:COD ≤90、BOD₅ ≤20、SS ≤60、氨氮 ≤10、石油类 ≤5.0、LAS ≤5.0、总磷(以 P 计)≤0.5 mg/L。珠三角的项目,往往就卡在这一档。
5、第一类污染物单独考核。总镉 0.1、总铬 1.5、六价铬 0.5、总铅 1.0、总镍 1.0、总汞 0.05 mg/L,要在车间或车间处理设施排放口取样,不跟总排口混着考核。
6、纳管不代表放松。走间接排放的,第一类污染物照样要在标准规定的位置执行限值,其余项目才由企业和污水处理厂协商、备案后执行。
三、工艺主线就三步:破乳、混凝、固液分离,顺序别反
格栅拦截 → 调节池 → 破乳除油 → pH 调节 → PAC 混凝 → PAM 絮凝 → 斜管沉淀或气浮 → 砂滤 → 活性炭或超滤 →(要回用再加 RO)。
破乳在前、混凝在后,是硬顺序。油膜不破,混凝剂就白投。破乳段常用化学破乳加溶气气浮(DAF):先投破乳剂把乳化油破开,再用气浮把油脂和轻质悬浮物带到水面刮走,油脂去除率一般能做到 85% 上下。油去掉了,混凝才能把磨料颗粒和金属氢氧化物絮成能沉的矾花。
我们在深圳接触过的研磨线项目里,破乳不彻底是最常见的返工点。混凝池看着有矾花,沉淀池就是不出清水,污泥还往上飘,多问一句,多半是破乳剂选错或者投加量不够。
不同来源的水,前处理也不能一刀切:金属研磨抛光带切削液多,破乳是重点;电子、半导体晶片研磨接近 CMP 废水,颗粒到纳米级,得先把混凝强化起来。
四、格栅和调节池,这两段最不起眼也最不能省
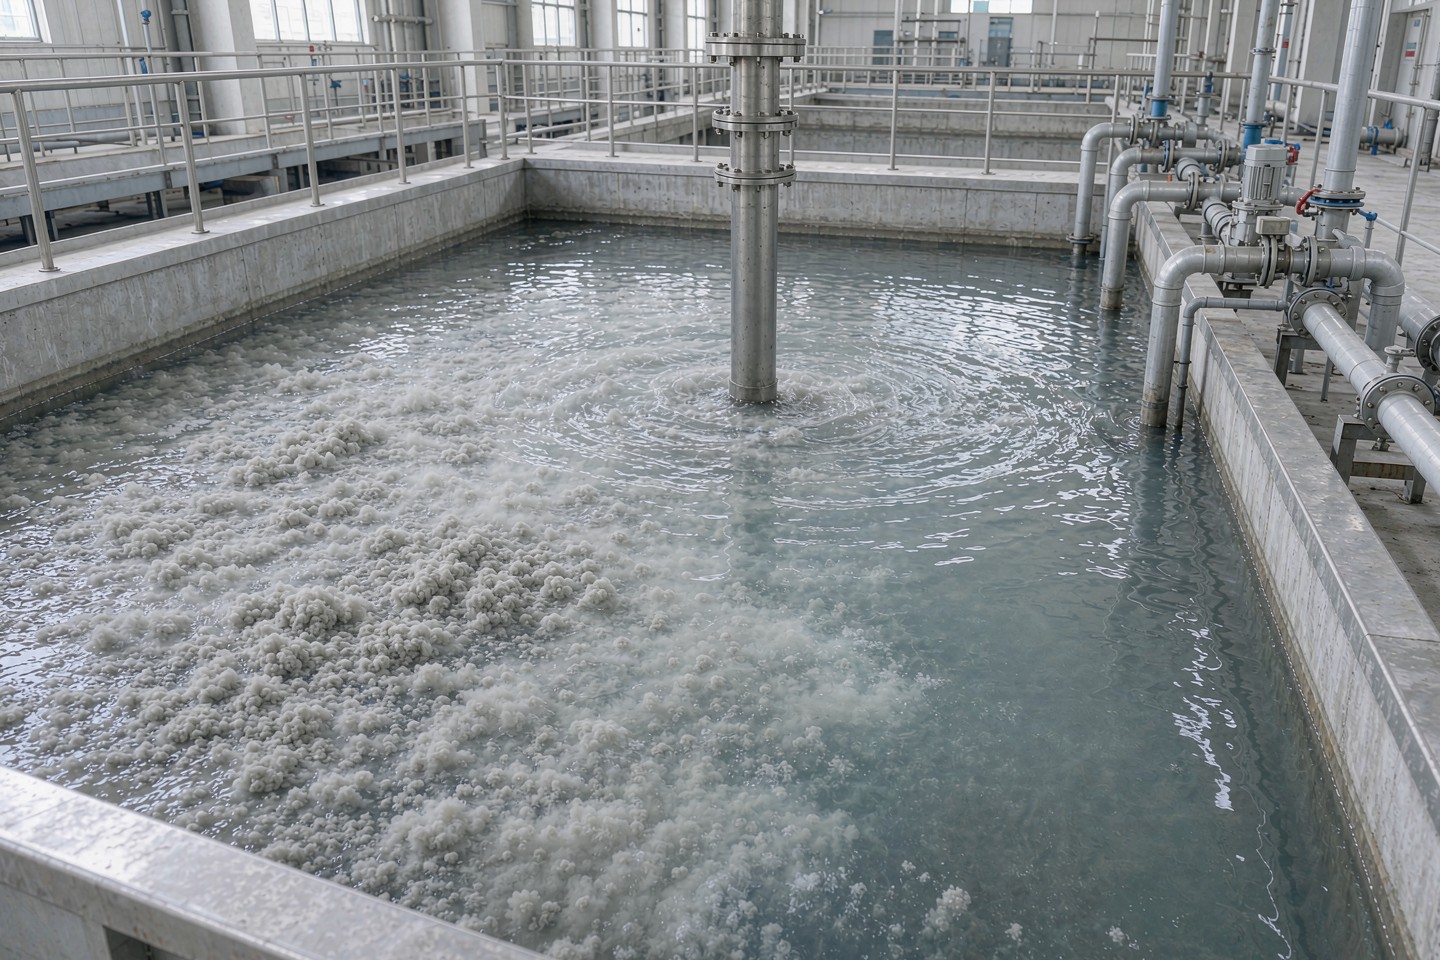
格栅拦截在最前面,用回转式格栅,栅隙 1–2 mm,把大块磨屑、金属碎渣和杂物拦下,保护后面泵、管道和搅拌桨。粗颗粒又硬又磨,格栅拦不住,后面所有转动部件都在替它挨磨。栅隙别贪大,1–2 mm 是研磨线上常见的取值。
调节池管的是均衡水量和水质。研磨线很少有稳定连续排水的:几台研磨机轮流用、间歇排,或者某个班次集中排。水量水质一波动,加药量就跟不上,出水只能忽高忽低。池子留足停留时间和应急容积,后面加药、沉淀才稳得住;池里配搅拌或曝气,别让磨料颗粒先沉死。
五、PAC 和 PAM 怎么选怎么投,参数照着定
pH 调节放在破乳之后、混凝之前。研磨废水偏酸的多,pH 在 3–6,先用碱把 pH 拉到混凝窗口再投药。
PAC(聚合氯化铝)选液体产品,氧化铝含量 26–28%,投加量约 30–100 mg/L,最佳 pH 窗口 6.5–8.0,快速搅拌 200–300 rpm、1–3 min,让它迅速分散水解、把胶体和细颗粒脱稳。搅慢了混不匀,搅过了絮体又被剪碎。
PAM(聚丙烯酰胺)负责把小絮体拉成大矾花,投加量约 0.5–3.0 mg/L,慢速搅拌 20–40 rpm、15–30 min。常见误区是 PAM 投得越多越好,投多了絮体发黏、黏池壁,出水反而更浑。SS 高于 500 mg/L 时用阴离子型,分子量 800 万–1200 万。
最容易出错的就两个:PAC 的 pH 窗口没守住,偏高偏低混凝效率都往下掉;快慢搅拌的转速和时间不匹配,小絮体还没长大就被打散。投加量最好用烧杯试验定,不同厂家的切削液配方、磨料种类差别很大。
物化段跑顺了,SS 去除率一般在 85%–95%,COD 在 70%–90%,这是合理预期。
六、斜管沉淀、气浮、砂滤,怎么搭才顺
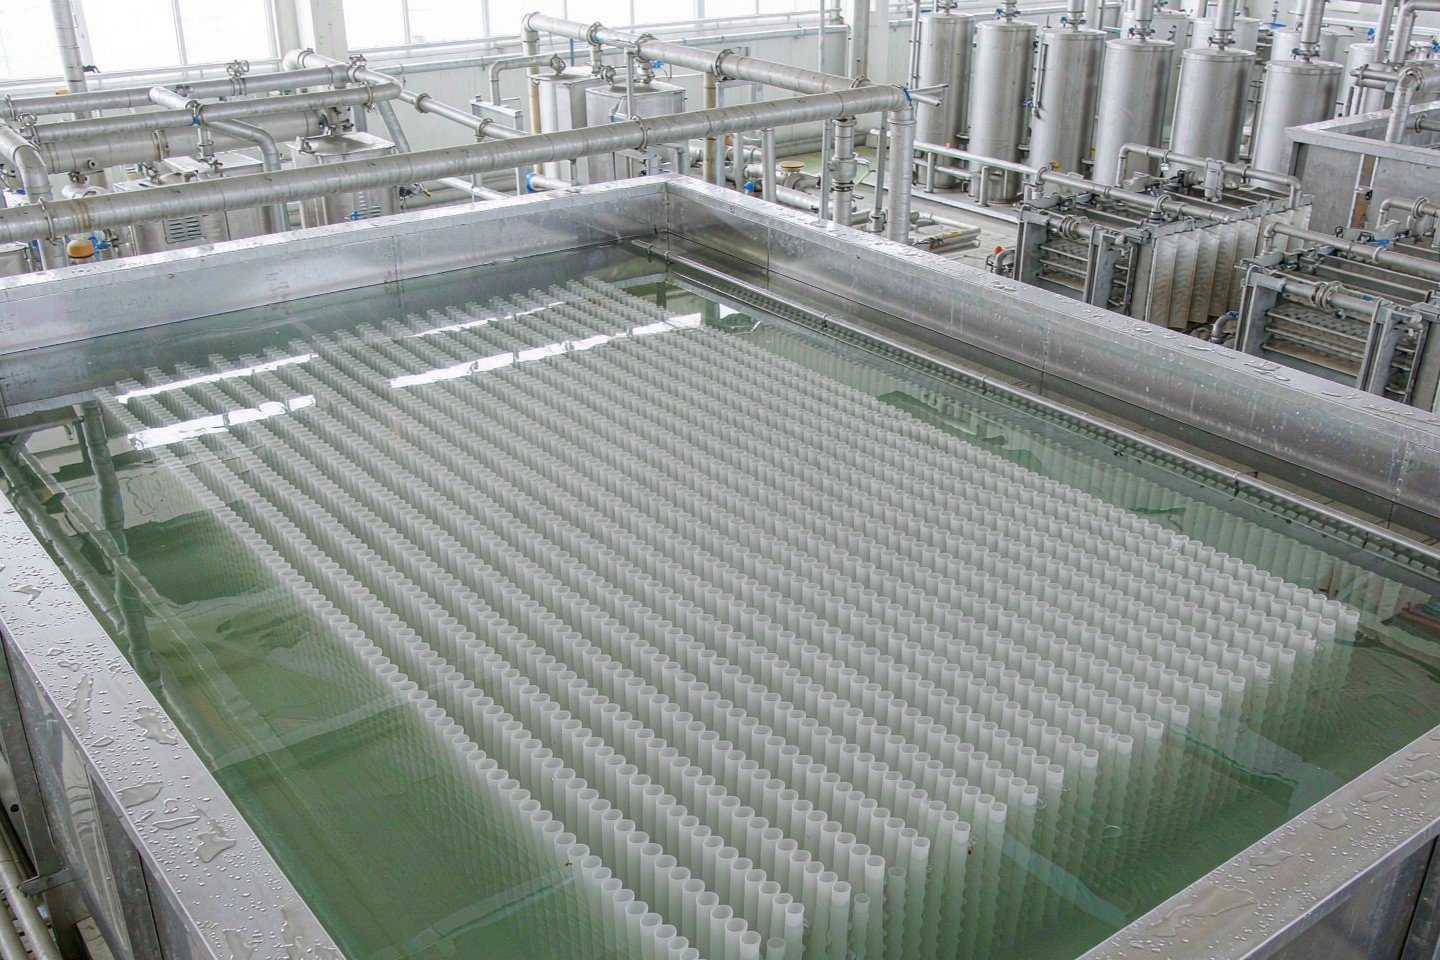
斜管沉淀池是主力。它靠斜管增大沉淀面积、缩短颗粒沉降距离,占地比平流池小,出水更稳,适合磨料颗粒这种密度大、沉降性还行的体系。前提还是前面破乳和混凝做到位,不然进来的还是带油絮体,斜管照样堵、照样飘。
气浮在两处补位:乳化油还多、絮体比重接近水的;场地紧、想要更短停留时间的。它靠微小气泡把絮体托到水面刮除,对含油和轻质悬浮物更有效,常和沉淀搭配。
砂滤放在物化后面把关,滤料粒径 0.5–1.2 mm,滤速 8–12 m/h,拦住没带走的细小悬浮物,把出水 SS 再压一档。前面没做好,砂滤很快就板结、反洗变频繁,滤料还要被硬磨料磨损。
再往后看目标:要压 COD 和色度、做回用前处理,加活性炭或超滤;要回用,再上 RO。
七、磨料太硬,设备和管子怎么选才耐磨
磨料硬度莫氏 7–9.5 级,碳化硅、刚玉这类硬度接近甚至超过常用金属。含磨料的水对设备是持续磨蚀,普通选材在研磨线上寿命短很多。
要盯的位置有几个:水泵选耐磨型,过流部件别用普通铸铁;管道在弯头、变径处加厚或者换成耐磨管材,直冲段最容易磨穿;搅拌桨和搅拌轴按磨蚀工况选,转速别盲目拉高;滤料和滤帽的磨损也要预判,反洗周期留余量。
破乳段、混凝段的设备还得兼顾防腐。切削液、磨削液体系常带一定酸碱性,加上药剂本身,池体和管道内衬要做对。材质不是越贵越好,磨蚀为主的部位重耐磨,腐蚀为主的部位重防腐。
八、污泥往哪去、能不能回用,这笔账先算
研磨废水 SS 高,污泥量也大,这是它跟一般机加工废水另一个不同点。
磨料颗粒沉下来,加上混凝产生的化学污泥,量不小。脱水常用板框压滤机或离心脱水机:前者出泥含水率更低,适合含重金属污泥;后者连续性好、占地小。含重金属污泥要按当地要求合规处置,氧化铝磨料带铬镍、金刚石磨料带锌、线路板带铜,去向和成本都不一样,方案阶段就得算进去。
回用看末端。想做到 70%–80% 的回用率,末端要加 RO,把溶解性盐和残余污染物拦住,出水回用于清洗、冷却。有个必须单独想的问题:RO 浓水被浓缩了,不能直接混排,要单独做二次处理,走蒸发或委外,这笔投资和运行费方案阶段就要留出来。
运行费主要花在三处:药剂、污泥处置、耐磨件更换。
九、选型和验收,这几条别省
最后落到选型和验收,几条实操建议。
1、标准先书面确认。执行哪个标准、直排还是纳管、有没有地方标准叠加,写进方案和合同,别停在口头。
2、水样检测和小试做在前面。水质跟切削液配方、磨料种类、工件材质关系很大,光靠同类项目推断不够。取实际水样检测,再用烧杯试验定破乳剂和 PAC、PAM 的投加量与 pH 窗口。
3、破乳别做成「加点药试试」。破乳剂选型、投加方式、气浮配套都要按水质定。
4、耐磨和防腐分开提要求。技术要求里把磨蚀部位、腐蚀部位分别写明材质,验收时对着查。
5、调节池容积按波动算。按最大班次排水量和间歇排放规律算,别只按平均水量。
6、污泥出路先落实。含重金属污泥的处置方式、去向和费用,方案阶段就要有说法。
7、看厂家有没有同类水的现场。破乳和耐磨都是经验活,能不能带你去看实际运行的项目、能不能给出带参数的设计计算书,比宣传材料有用。
验收盯的是出水的连续稳定性,不是一次取样合格。研磨线工况总在变,稳得住才叫达标。
十、宏森环保的研磨废水处理解决方案
宏森环保针对研磨加工废水的特点,采用“水质诊断—小试验证—工艺设计—设备制造—现场调试—运行优化”的项目流程。根据不同项目的水量、水质、厂区条件和排放要求,组合格栅拦截、破乳除油、混凝絮凝、斜管沉淀、气浮、砂滤及深度处理单元。
在方案设计阶段,重点解决三个问题:第一,找到磨料颗粒、切削液与乳化油、金属离子及其他污染物的主要来源;第二,确定破乳方式、PAC/PAM 投加量、pH、快慢搅拌转速与反应时间等关键参数;第三,把处理效果落实到自动控制、设备选型和日常运维上,而不是停留在纸面工艺图。
对于水量波动大、磨料颗粒细且硬度高的研磨加工废水项目,宏森环保会重点关注破乳是否彻底、混凝 pH 窗口、设备耐磨选型、污泥脱水与在线监控,帮助客户降低出水波动和长期运行风险。最终处理目标、出水指标和运行成本,应以现场检测、试验验证及项目合同约定为准。
十一、常见问题(FAQ)
问:研磨废水执行哪个标准? 答:没有专属国标,按行业分。机械加工、五金、石材、陶瓷执行 GB 8978-1996 表 4;电子、半导体、线路板执行 GB 39731-2020 表 1;钢铁企业研磨工序执行 GB 13456-2012;广东还要叠加 DB44/26-2001 第二时段。
问:只做一个沉淀池行不行? 答:不行。磨料颗粒被乳化油包着,不先破乳就沉不下去,混凝也会失效,严重时污泥上浮。顺序是先破乳除油、再混凝絮凝、后固液分离。
问:PAC 和 PAM 各投多少? 答:PAC 选液体产品、氧化铝含量 26–28%,投加量约 30–100 mg/L,最佳 pH 窗口 6.5–8.0,快速搅拌 200–300 rpm、1–3 min;PAM 约 0.5–3.0 mg/L,慢速搅拌 20–40 rpm、15–30 min,SS 高于 500 mg/L 时用阴离子型、分子量 800 万–1200 万。具体数值以烧杯试验定。
问:磨料那么硬,设备要注意什么? 答:磨料莫氏 7–9.5 级,泵、管道、搅拌桨、滤料都会被磨,要按磨蚀工况选耐磨材质、弯头变径处加厚,同时兼顾破乳段和混凝段的防腐。
问:出水能回用吗,浓水怎么办? 答:可以。回用率做到 70%–80% 时末端加 RO;RO 浓水不能直接混排,要单独做二次处理,走蒸发或委外。
十二、关于宏森环保
宏森环保在深圳,做工业废水治理,覆盖机械加工、五金、电子、新能源等制造行业的废水处理,从水质检测、方案设计到设备制造、安装调试和运维支持。

 电话咨询