

切削液废水难在「指标看着能降、系统老出岔子」:破乳完 COD 还在几千,生化池还老中毒。顺序只有一条——先分清废液与废水,再定标准,最后排工艺。
一、先分清:机床换下来的废液,是废水还是危废
依《国家危险废物名录(2025 年版)》,HW09 油/水、烃/水混合物或者乳化液,废物代码 900-006-09,原文为「使用切削油或者切削液进行机械加工过程中产生的油/水、烃/水混合物或者乳化液」,危险特性 T(毒性)。
机床换下来的浓缩废切削液,本身就是危险废物,不是废水。兑水稀释再排放,不是「处理达标」,是非法处置危险废物。2026 年 3 月,广西柳州某汽车配件公司把废切削液倒进厂区雨水井,2026 年 9 月被柳州市生态环境局依据固体废物污染环境防治相关法规罚款 20 万元(行政处罚决定书 柳环罚字〔2026〕88 号)。
边界这样划:浓缩废液(原液、清槽液)单独收集,交有资质单位处置,或厂内自行预处理,处理后产生的浮油、油泥仍属危废;清洗水、稀释后的生产废水才是按 GB 8978-1996 表 4 控制的「废水」。
相关的危废也别漏:含油金属屑同样在 900-006-09,利用过程可按名录豁免管理,但要除油到静置无滴漏,沥出的废乳化液仍按危废处置;废切削液桶和含油包装桶属 HW49 其他废物 900-041-49;含油污泥多数按 HW08 废矿物油与含矿物油废物 900-210-08 或按 HW09 类管理,最终以当地生态环境主管部门认定为准。暂存按 GB 18597-2023《危险废物贮存污染控制标准》,地面防渗、分区分类、防雨防晒防漏、设标识、建台账。
二、标准只有一条:机械加工废水走 GB 8978-1996 表 4
机械加工没有专属水污染物排放标准,执行 GB 8978-1996《污水综合排放标准》,1998-01-01 起建设的单位及其他排污单位看表 4,第一类污染物看表 1,在车间或车间处理设施排放口考核。
1、表 4 一级(直接排放),mg/L:pH 6–9、COD ≤100、BOD₅ ≤20、SS ≤70、石油类 ≤5、动植物油 ≤10、氨氮 ≤15、磷酸盐(以 P 计)≤0.5、LAS ≤5.0。
2、表 4 三级(纳管),mg/L:pH 6–9、COD ≤500、BOD₅ ≤300、SS ≤400、石油类 ≤20、动植物油 ≤100、氨氮「—」不考核、LAS ≤20。
3、纳管的还要按 GB/T 31962-2015《污水排入城镇下水道水质标准》表 1 B 级,氨氮 ≤45 mg/L。
4、表 1 第一类污染物(车间或车间处理设施排放口取样),mg/L:总汞 0.05、总镉 0.1、总铬 1.5、六价铬 0.5、总砷 0.5、总铅 1.0、总镍 1.0、总铍 0.005、总银 0.5、苯并(a)芘 0.00003。
广东叠加 DB44/26-2001 第二时段一级(mg/L):pH 6–9、COD ≤90、BOD₅ ≤20、SS ≤60、氨氮 ≤10、石油类 ≤5.0、LAS ≤5.0、总磷(以 P 计)≤0.5。深圳部分区域按「行业标准 + GB 3838-2002 Ⅳ类(总氮除外)+ 水质净化厂纳管标准」的较严者执行。
两个坑要避开。一是不能套 GB 18918-2002《城镇污水处理厂污染物排放标准》。二是引用 GB 8978-1996 要把「表 4」写出来,也不要把 BOD₅ 一级写成 30——那是更早版本的数,表 4 是 20。总镉是 0.1 mg/L,不是 0.05。
三、这股水什么脾气:油是乳化态,B/C 只有 0.1–0.3
来源是机床冷却润滑、循环切削液更换废液、工件清洗水与地面冲洗水。
1、COD 1,000–30,000 mg/L;综合废水常见 5,000–20,000 mg/L;浓缩废液、合成型切削液能到 50,000–85,000 mg/L。
2、含油量 500–5,000 mg/L(石油类 1,000–6,800 mg/L),乳化态油占 80% 以上。
3、乳化油滴 0.1–10 μm,多数小于 20 μm,隔油和重力分离拿它没办法。
4、SS 300–500 mg/L;pH 2–12(新鲜乳化液偏碱、pH 7–9);LAS 50–100 mg/L。
5、B/C 只有 0.1–0.3,可生化性极差,直接进生化池 COD 去除率只有 60%–70%。
辨识标志要记住:亚硝酸钠(防锈剂带入)有毒、抑制微生物,还干扰 COD 测定;硫化物同样干扰 COD 测定,还会毒害生化与膜系统;苯酚、极压添加剂(含硫、磷、氯)难降解。
四、为什么破乳做完了,COD 还是压不下来
常被忽略的是:亚硝酸盐对 COD 测定的正干扰。强酸性消解下,亚硝酸盐被重铬酸钾氧化,每 1 mg 亚硝酸盐氮约贡献 1.14 mg/L 的 COD 测值;消除方法是加氨基磺酸,每 1 mg 亚硝酸盐氮约需 10 mg。
这解释了「破乳做完、COD 还高」的困惑:一部分是真实的溶解性 COD(表面活性剂、防锈剂、极压添加剂),另一部分是把测定偏差当成了处理效果差。硫化物高于 50 mg/L 时建议在调节池投 Fe²⁺ 或 Mn²⁺ 做化学预氧化。
五、工艺主线:从分质收集到污泥处置,一环扣一环
1、分质收集:浓缩废液(危废)与清洗水分管路,清污分流,绝不混一锅。
2、格栅 + 隔油:拦金属碎屑、砂轮磨粒;隔油去浮油,效率约 30%;含油量超过 3,000 mg/L 时,气浮前加隔油调节池均衡水质。
3、调节池:HRT 8–24 h(常用 8–12 h),穿孔管曝气搅拌防沉积,pH 回调到 6–9 再进后续单元。
调节池最容易估小。机械加工多是间歇排放,日内冲击负荷可达 200%–300%。
六、破乳三条路,顺序千万别反
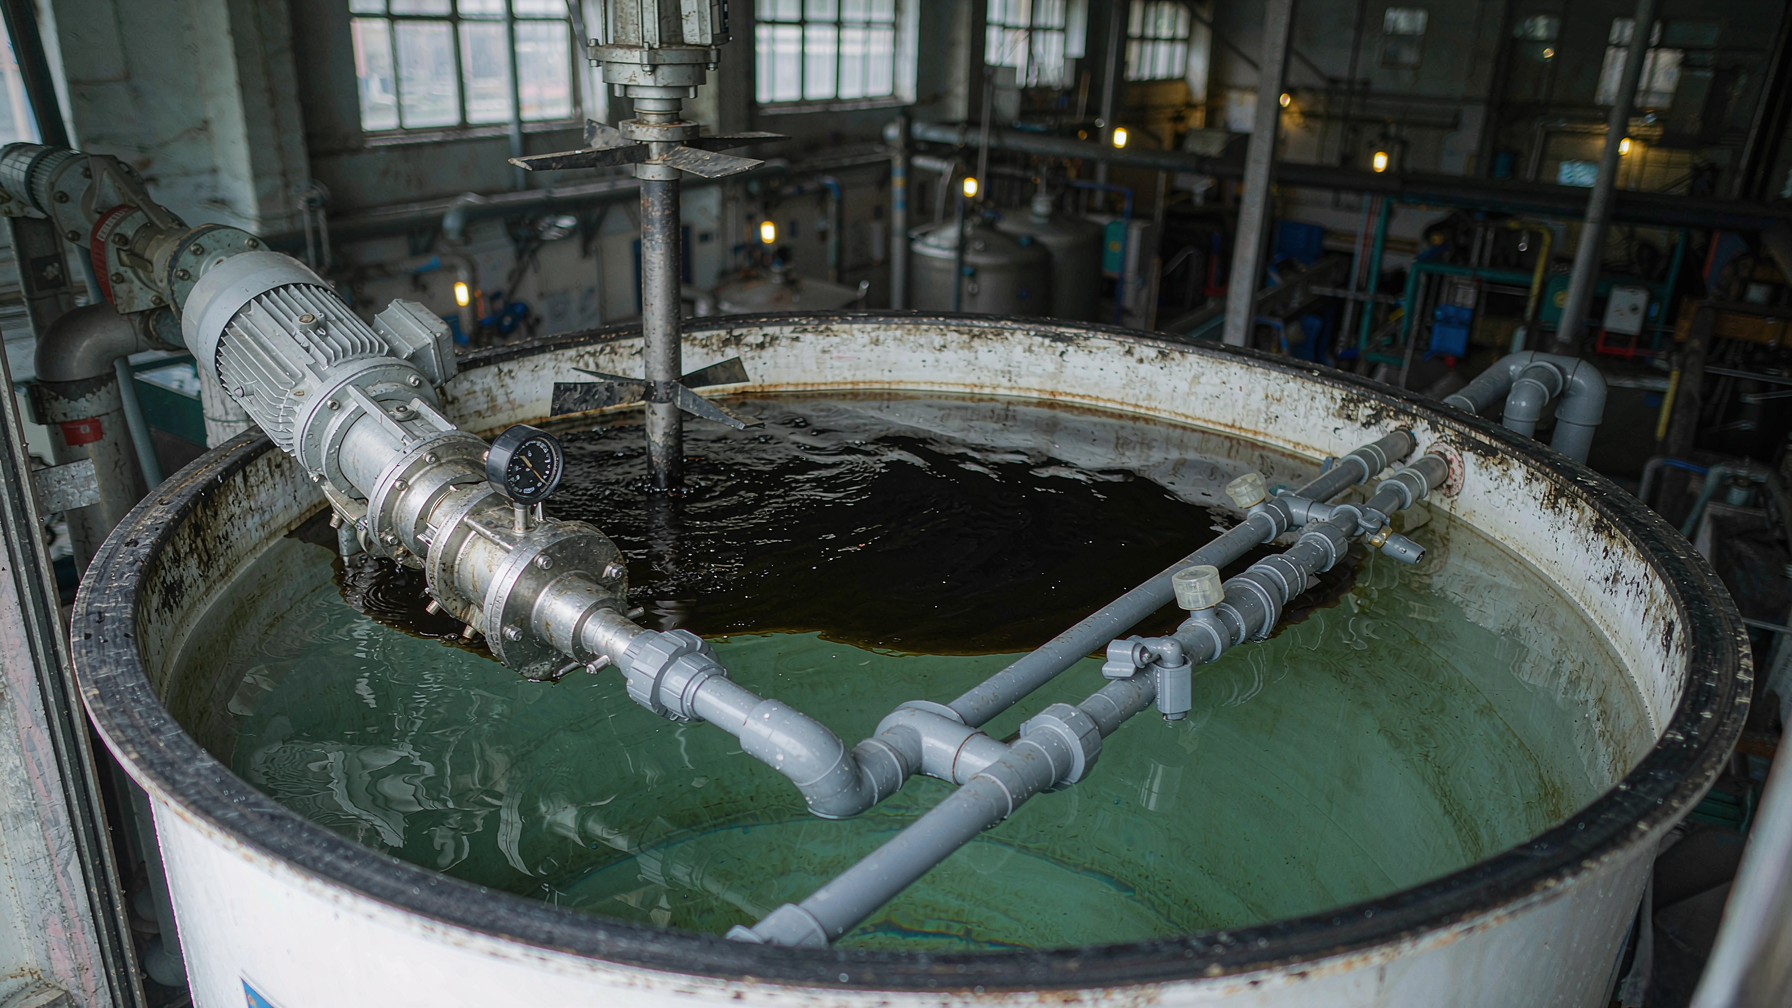
1、酸化破乳:加盐酸或硫酸,把 pH 调到 2–4。皂类乳化剂遇酸生成难溶的高碳羧酸,硫酸酯盐类表面活性剂在强酸下水解。
2、盐析破乳:投 CaCl₂、MgCl₂ 等二价金属盐,压缩油珠双电层让它脱稳;投盐量约 1%–5%,氯化钙作主破乳剂时常用 1%–3%。
3、化学破乳剂(反相破乳剂):投加量常见 200–2,000 ppm,实际用量靠烧杯梯度小试定,建议设 5–7 个梯度找拐点。
顺序记牢:先破乳脱稳,再回调 pH 到 6–7(或 8–10),最后投混凝絮凝剂。最常见的错,是把 PAM 提到前面投——我们在机加工车间见过的做法,pH 一压,PAM 先失效。
七、气浮除油与高级氧化:含油量先压到 50 mg/L 以下
混凝絮凝参数:PAC 快搅 200–300 rpm、1–3 min;PAM 慢搅 20–40 rpm、15–30 min。气浮段 PAC 典型 30–100 mg/L,PAM 2–5 mg/L。用硫酸铝作破乳辅助凝聚剂时,新液约 0.2%–0.4%,放置较久的废液约 0.1%–0.2%。
固液分离上溶气气浮(DAF)或斜管沉淀。DAF 参数:工作压力 0.3–0.5 MPa、回流比 20%–30%、表面负荷 3–5 m³/(m²·h)、停留时间 15–25 min、微气泡直径 20–50 μm。破乳加气浮后,乳化油去除率可达 85%–92%,出水含油量可降到 ≤50 mg/L。
进水 COD 超过 10,000 mg/L,主线要加高级氧化。芬顿常用参数:H₂O₂ 投加 0.5–2 g/L、Fe²⁺/H₂O₂ 摩尔比 1:3–1:5、反应时间 1–2 h,B/C 可从 0.1–0.3 提到 0.4 以上。
八、生化加膜:膜前含油量是一道硬红线
生化按「水解酸化 → 生物接触氧化/A/O/MBR」走。水解酸化把大分子打开,好氧段接住。
MBR 参数:PVDF 平板膜或中空纤维膜、膜孔径 0.1–0.4 μm、膜通量 15–25 L/(m²·h)(高有机负荷保守取 15–20,超过 25 膜污染明显加快)、MLSS 3,000–8,000 mg/L、SRT 15–25 天(低于 10 天硝化菌流失),COD 去除率 92%–97%。
红线只有一条:乳化油必须先破乳除到含油量 ≤50 mg/L,才能进 MBR;油没除净就上膜,油滴迅速堵膜孔,通量几小时内掉 70% 以上。
后面接深度处理与回用:砂滤 + 活性炭 + UF/RO;浮油单独回收,含油污泥浓缩 + 板框压滤(含水率 ≤60%),按危废处置,滤液回流调节池。
九、设备、材质与规模:怕黏怕堵怕磨,别按水池容积估
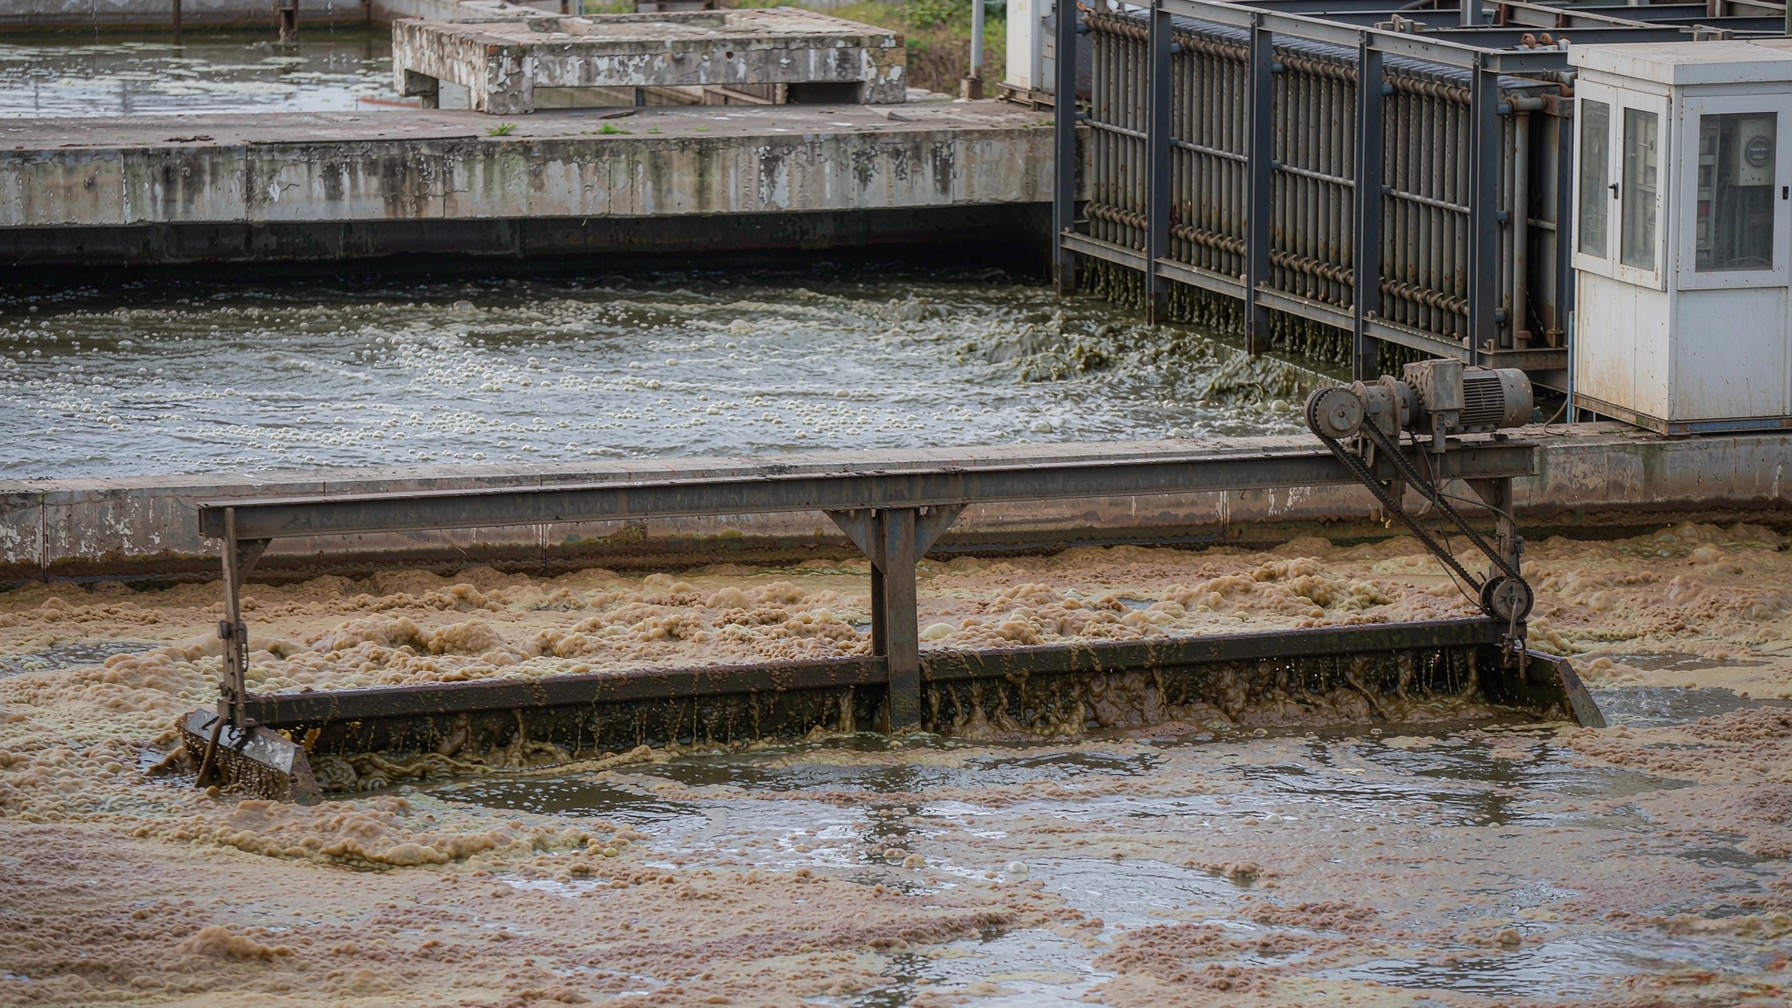
这类水的痛点是黏附、堵塞、磨蚀——油挂壁加金属碎屑磨损,别盲目上不锈钢。
1、池体/反应槽:钢制 + 环氧防腐,或 PP/FRP,或混凝土池 + 防腐内衬;气浮槽体常用 304/316L。
2、管道别用碳钢裸管(黏性油污挂壁结垢很快堵死),选 PP/PE/PVC-U,弯头和水平段留清渣口。
3、泵选无堵塞型/大流道型,过流件耐磨;含油污泥用螺杆泵或隔膜泵。
4、加药用计量泵、破乳剂与混凝剂分点投加;气浮配溶气泵/溶气罐 + 刮渣机;膜用 PVDF 平板膜或中空纤维膜;脱水用板框压滤机;仪表配 pH、含油量、COD 在线。
规模要按实际排水量算(废液更换量加清洗水量),不能拿水池容积估。间歇排放、日内冲击负荷可达 200%–300%,调节池要按冲击工况放大。
十、最常见的几个选型错误
1、把浓缩废切削液当废水稀释排放——它是 HW09(900-006-09)危废,柳州有企业倒进雨水井被罚 20 万元。
2、套 GB 18918-2002——那是城镇污水处理厂的排放标准,企业自己直排套不上。
3、引用 GB 8978-1996 不写「表 4」,或把 BOD₅ 一级写成 30。
4、破乳顺序反了,先投 PAM 再调 pH,PAM 在强酸强碱下失效。
5、以为破乳除油完 COD 就达标,漏掉溶解性 COD,它得靠生化加深度处理。
6、含油量没降到 50 mg/L 就直接上 MBR,膜孔被油堵死。
十一、宏森环保的切削液废水处理解决方案
宏森环保针对机械加工切削液(乳化液)废水的特点,采用“水质诊断—小试验证—工艺设计—设备制造—现场调试—运行优化”的项目流程。根据不同项目的水量、水质、厂区条件和排放要求,组合分质收集、隔油调节、化学破乳、混凝气浮、高级氧化、生化降解、膜分离及深度处理单元。
在方案设计阶段,重点解决三个问题:第一,找到乳化油、溶解性 COD、亚硝酸盐和重金属的主要来源;第二,通过烧杯小试确定破乳剂型号、投加量、pH 和反应时间等关键参数;第三,把处理效果落实到自动控制、设备选型和日常运维上,而不是停留在纸面工艺图。
对于废液与清洗水分股产生、排放间歇性强、水质波动大的切削液废水项目,宏森环保会重点关注分质分流、破乳顺序与 pH 控制、气浮除油效果、膜系统进水含油量和危废规范化管理,帮助客户降低出水波动和长期运行风险。最终处理目标、出水指标和运行成本,应以现场检测、试验验证及项目合同约定为准。
十二、高频问题(FAQ)
问:切削液废水能直接按综合排放标准查吗? 答:可以,前提是先确认企业没有适用的行业专属标准。机械加工没有专属水污染物排放标准,执行 GB 8978-1996 表 4,第一类污染物按表 1 在车间或车间处理设施排放口考核。
问:浓缩废切削液能不能混进清洗水一起处理? 答:不能混。浓缩废液属 HW09(900-006-09)危险废物,要单独收集交有资质单位处置;能和清洗水一起进的,只有稀释后的生产废水。
问:破乳后含油量还有多少算合格? 答:破乳加气浮后乳化油去除率可达 85%–92%,出水含油量可降到 ≤50 mg/L。
问:生化池为什么动不动就中毒? 答:一是高浓度乳化油和硫化物、苯酚等对微生物有抑制,二是破乳、气浮没把含油量压到 50 mg/L 以下就进了生化。先物化除油,再做水解酸化。
问:机加工废水纳管时氨氮按多少控? 答:表 4 三级氨氮「—」不考核,但要按 GB/T 31962-2015 表 1 B 级执行,氨氮 ≤45 mg/L;广东还要叠加 DB44/26-2001 第二时段一级,氨氮 ≤10 mg/L。
十三、关于宏森环保
宏森环保在深圳,做工业废水处理,主要面向机械加工、表面处理、电镀、化工、食品等行业,帮机加工厂把切削液废水处理系统稳定跑起来。

 电话咨询